

Како осигурати да цев за хлађење течности 316 прође тест цурења хелијума при првом покушају
Како осигурати да цев за хлађење течности 316 прође тест цурења хелијума при првом покушају
Цев за течно хлађење 316 држи хелијум на 10⁻⁹ мбар·Л/с само када су три ствари тачно пре него што се мерач укључи: унутрашња површина не носи заробљене честице, завар је затворен квалификованим поступком, а не закрпљеним, а цев је правилно осушена и прочишћена. Већина грешака при првом покушају се одлучује данима раније, у контроли процеса - не на детектору цурења.
Тестирање цурења хелијума у радњи која га води свакодневно изгледа овако. Хелијум се прска на спољашњој страни евакуисане цеви; масени спектрометар са унутрашње стране региструје сваки траг који се провуче. При 5×10⁻⁷ мбар·Л/с игла остаје равна. При 1×10⁻⁶ мбар·Л/с имате цурење које ће се показати као губитак расхладне течности у ЦДУ сталку под напоном три месеца касније. Детектор никада не ствара цурење. То открива само једно.
То је основна теза: тест цурења хелијума првог пролаза је резултат производног дизајна, а не тестирање које се накнадно размишља. Испод су четири варијабле које одлучују о резултату - површина, заваривање, сушење и метода детекције - након чега следи процедура за покретање следећег лота.

Зашто загађивачи и дефекти завара узрокују неуспехе при првом покушају
Први осумњичени у било ком неуспелом тесту хелијума није рупа. То је споро ослобађање гаса заробљеног на површини.
Конвенционалне индустријске цеви често завршавају на Ра 1,6 μм или грубље. На тој храпавости, остаци смесе за полирање, течност за сечење и прашина у ваздуху се налазе у микро-пукотинама дуж отвора. Под вакуумом цев избацује те остатке сатима, а спектрометар очитава ту растућу позадину као цурење. Купци који јуре за резултатом првог пролаза често откривају да је детектор цурења био поштен и да површина није чиста.
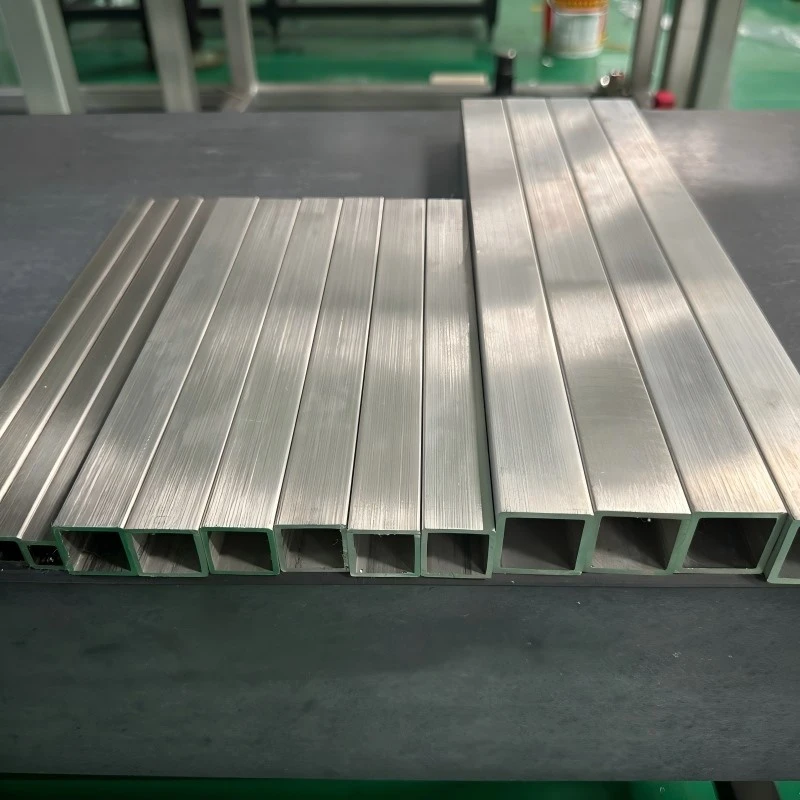
За рад са течним хлађењем, површински циљ се помера надоле до Ра мањег од или једнаког 0,4 μм, што се постиже кроз полирање, кисељење и пасивирање у низу. Три процесне одлуке вас воде тамо:
- Унутрашња храпавост се контролише на отвору, а не на спољашњем пречнику, јер расхладна течност додирује само пут протока.
- Кисељење и пасивација прате полирање, а не претходе му, уклањајући слој слободног гвожђа који полирање оставља за собом.
- Свака епрувета је затворена на оба отвора одмах након завршног чишћења, тако да честице не могу поново да уђу током паковања или транспорта.
Исплата је мерљива. Глаткији отвор оставља мање места на којима се акумулирају честице, тако да круг расхладне течности остаје стабилан током месеци непрекидног рада уместо да се помера. Конзистентност серије је овде важнија од квалитета узорка: један купац са којим радимо је прихватио узорке који су прошли, затим је открио да спољни пречник, дебљина зида и димензије отвора варирају у зависности од производних серија, и морао је да преради модуле на лицу места. Узорци доказују да процес постоји. Само контрола серије доказује да се понавља.
Како квалитет заваривања и класа материјала одређују поузданост теста на цурење
Тест са хелијумом награђује чврстоћу завара. Он кажњава сваки процес који скрива недостатак уместо да га елиминише.
Орбитално заваривање је процес избора за 316 прикључака цеви за течно хлађење јер се лук ротира око фиксног споја под контролисаним параметрима - струја, брзина кретања, проток заштитног гаса и зазор лука се снимају по пролазу. Ручно заваривање зависи од стабилности руковаоца; орбитално заваривање зависи од програма. Та разлика се показује као доследно продирање по целом обиму, без преосталог танког пресека на једној страни зглоба.
Цхина Супер Тецх води управљање квалитетом заваривања према ИСО 3834, међународном стандарду за захтеве квалитета заваривања, који регулише квалификацију поступка, квалификацију оператера и евиденцију о контроли заваривања. Практично значење за купца је да завар на цеви 1 и завар на цеви 400 потичу из истог квалификованог поступка, а не из два различита пара руку.
Одабир материјала носи другу половину оптерећења поузданости. 316Л нерђајући челик додаје молибден и одржава низак ниво угљеника, што повећава отпорност на питинг у срединама које садрже хлорид и на дуготрајно излагање расхладној течности. За систем течног хлађења затворене петље који ради годинама, тај отпор одређује да ли ће отвор остати глатки или ће се развити места иницијације.
| Децисион Поинт | Слабо Подразумевано | Поуздано подразумевано за цеви тестиране хелијумом |
|---|---|---|
| Процес заваривања | Ручни ТИГ, зависно од оператера | Орбитално заваривање са снимљеним параметрима, управљано ИСО 3834 |
| Завршна обрада | Ра 1,6 μм комерцијална завршна обрада | Ра Мање или једнако 0,4 μм након полирања + киселог краставца + пасивирања |
| Квалитет материјала | 304 за цену | 316Л где постоје хлориди или дуго излагање расхладној течности |
| Инспекција | Визуелна + провера на лицу места | 100% провера цурења пре испоруке |
Како сушење и прочишћавање одлучују о резултату теста пре него што детектор почне
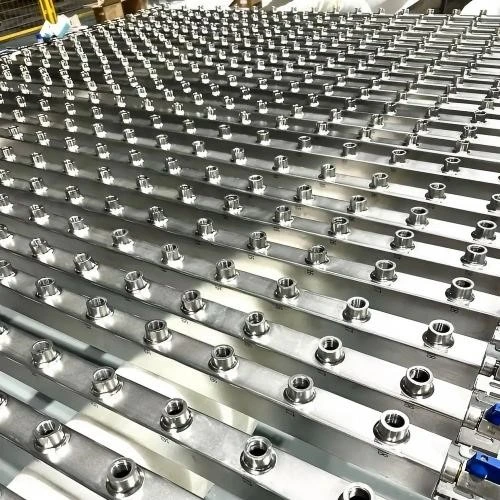
Преостала влага је најчешћи разлог зашто се звучна цев очитава као да цури.
Вода у пукотини или мртвом волумену полако испарава под вакуумом. Масени спектрометар не може да разликује водену пару од трагача хелијума, тако да мокра цев производи позадински сигнал који имитира цурење. Исправка се дешава пре тестирања, а не током њега:
- Прочистите епрувету сувим азотом под притиском и протоком довољно високим да истисне влагу из целе дужине, у оба смера.
- Држите под вакуумом довољно дуго да позадинска брзина падне и стабилизује се - очитавање детектора треба да буде плато, а не да се помера.
- Калибрирајте према сертификованом стандарду за цурење хелијума непосредно пре серије производње, тако да је основна линија инструмента позната, а не претпостављена.
- Тестирајте на наведеном прагу одбијања и забележите вредност по епрувети, а не квачицу пролаз/неуспех.
Прескакање корака 3 је место где први покушаји најчешће пропадају у мањим радњама. Некалибрирани инструмент вам не може рећи да ли цев цури или је детектор залутао.
Шта контрола производње чини поновљивим резултат првог пролаза
Једна чиста партија доказује да процес може да функционише. Испорука чистих партија доказује да добављач може да је води.
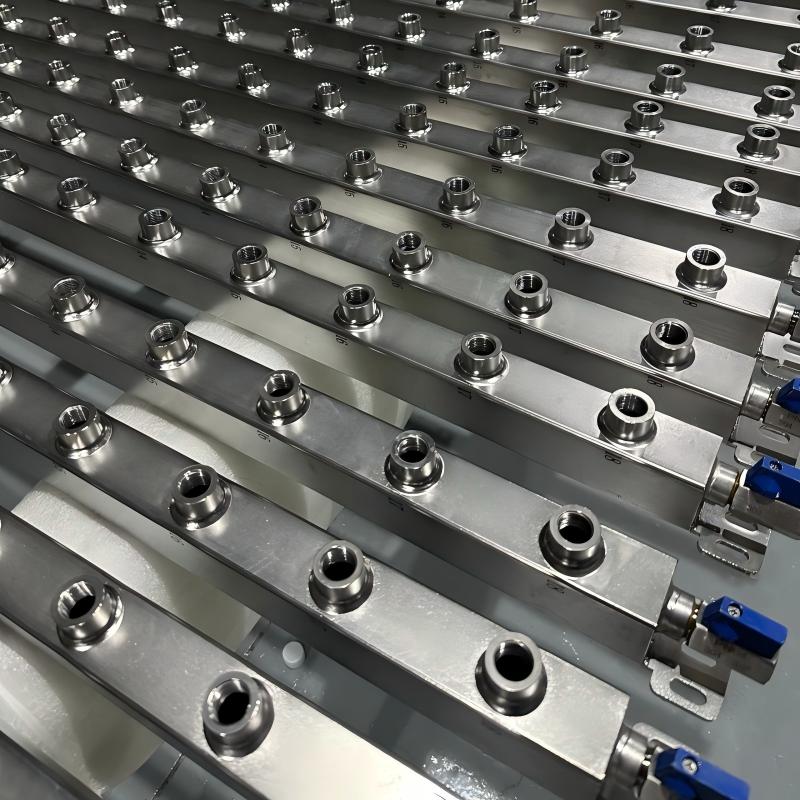
Интегрисана производња мења аритметику. Када се инспекција сировог материјала, формирање цеви, заваривање, површинска обрада, обрада, инспекција и монтажа дешавају под једним кровом, промена параметара је видљива на следећој станици уместо да се открије на детектору цурења. То је важно када је распоред већ густ. За једно проширење центра података у САД било је потребно додатних 2.000 метара ДН200 316 цеви за течно хлађење, плус 24 прилагођена кривина, 48 прирубница и серија спојних спојница, све усклађено са одобреним цртежима. Наруџба је прошла кроз производњу и инспекцију и договорена је за поморски транспорт у року од 72 сата - јер су верификација материјала, провере димензија, инспекција завара и испитивање цурења били узастопни кораци у компанији, а не ланац спољних добављача.
Капацитет подржава распоред. Годишња производња цеви од нерђајућег челика од 12.000 тона, више од 11 година производње и извоз у преко 20 земаља значе понављање поруџбине у постојећој производњи уместо чекања да се линија ослободи. Купчев сопствени резиме тог посла ДН200 то је јасно рекао: поуздан квалитет цеви и одговорна подршка пројекта били су важни колико и сама цев. Такође је приметио да јасна комуникација и поуздана координација поруџбина вреде исто колико и производ на инжењерском пројекту.
За рад са течним хлађењем тестираним хелијумом, поновљивост је оно што наруџбеница заправо купује. Снабдевач који води контролу испуштања гасова, орбитално заваривање, суво прочишћавање и калибрисани детектор као стандардне кораке, проћи ће први покушај јер нема ништа више од случаја да одлучи.
Највећа брига није квалитет узорка, већ да ли свака серија може да одржи исти стандард.
То је реченица за тестирање добављача. Тражите записе о серијама, а не огледну фотографију.
ФАК
П: Која стопа цурења се рачуна као пролаз за 316 цев за течно хлађење?
О: Праг пролаза је постављен према спецификацији система, обично 1×10⁻⁶ мбар·Л/с или чвршће за кола са радним оптерећењем ЦДУ. Сам број је мање важан од методе: детектор мора бити калибрисан према сертификованом стандарду за цурење хелијума пре серије, а измерена вредност треба да се забележи по цеви. Пролаз/неуспех без забележене вредности не може се касније ревидирати.
П: Може ли цев проћи хидростатски тест, а да и даље не прође тест цурења хелијума?
О: Да. Хидростатичко испитивање врши притисак са водом и открива велика цурења и структуралне слабости. Тестирање хелијума ради у вакууму са масеним спектрометром и детектује проток трагача брзином која је много мања. Завар са фином порозношћу може задржати притисак воде и још увек ослобађа хелијум. За системе за течно хлађење где губитак расхладне течности значи застој, хелијумска метода је она која одговара режиму квара.
П: Да ли храпавост унутрашње површине Ра мања или једнака 0,4 μм заиста утиче на тест цурења хелијума?
О: Утиче на читање у позадини, што је оно што тест мери. Груби проврт задржава остатке полирања, течност за сечење и честице у микро-пукотинама; под вакуумом ти остаци излазе из гаса и спектрометар региструје растући сигнал који изгледа као цурење. Контролисање храпавости отвора на Ра мањој или једнакој 0,4 μм кроз полирање, кисељење и пасивирање уклања већину тог заробљеног инвентара и одржава позадину равном.
П: Колико дуго треба прочишћавати цев за хлађење течности 316 пре тестирања хелијума?
О: Прочишћавајте сувим азотом док се влага не помери по целој дужини, а затим држите под вакуумом све док позадина детектора не постане плато, а не помери. Тачно трајање зависи од дужине цеви, дебљине зида и влажности околине - дужина од 6.000 мм задржава више влаге него кратка кривина. Контролна мера је плато: ако очитавање и даље пада, прочишћавање није завршено.
П: Која документација треба да прати поруџбину цеви за течно хлађење тестиране хелијумом?
О: Захтевајте сертификате материјала који се могу пратити до топлотног броја, поступка заваривања и квалификацијских записа оператера према ИСО 3834, извештаја о инспекцији димензија, мерења храпавости површине и вредности испитивања цурења по цеви у односу на калибрисани стандард. Добављач који користи системе ИСО 9001 и ИСО 3834 може их произвести као рутински излаз. Ако се записи састављају тек након што затражите, процес се не контролише.
Спремни да проверите цртеж у односу на стварне могућности процеса? Пошаљите своје димензије цеви, дебљину зида и циљну стопу цурења - инжењер одговара проценом изводљивости, планом контроле серије и временском линијом прототипа у року од 24 сата. Прототипови се испоручују за 7–10 дана.


